
Module 1 : principes de la technologie FDM
Qu’est-ce que l’impression 3D FDM ?
L’impression 3D par dépôt de fil fondu (FDM) construit les objets couche par couche en extrudant un thermoplastique fondu.
🔥 Procédé d’extrusion
Le filament est chauffé jusqu’à sa température de fusion puis extrudé par une buse chaude qui se déplace selon des trajectoires précises.
📐 Construction couche par couche
Chaque couche est déposée sur la précédente et fusionne thermiquement pour former une structure solide et fonctionnelle.
🧱 Propriétés anisotropes
Les pièces imprimées présentent des propriétés mécaniques variables selon la direction : plus résistantes en XY, plus faibles en Z.
Principaux matériaux
PLA — pour débuter
Avantages : Facile à imprimer, biodégradable, sans odeurs
Limites : Faible tenue thermique (60 °C)
ABS — résistant
Avantages : Résistant à la chaleur (100 °C), durable
Limites : Sujet au warping, nécessite un plateau chauffant
PETG — polyvalent
Avantages : Allie la facilité du PLA à la résistance de l’ABS
Limites : Peut être collant pendant l’impression
💡 Conseil clé
Retenez que l’impression 3D FDM n’est pas seulement un outil de prototypage, mais une technologie de fabrication à part entière qui demande une approche de conception spécifique.
Module 2 : les règles d’or de la conception FDM
Épaisseurs de paroi optimales
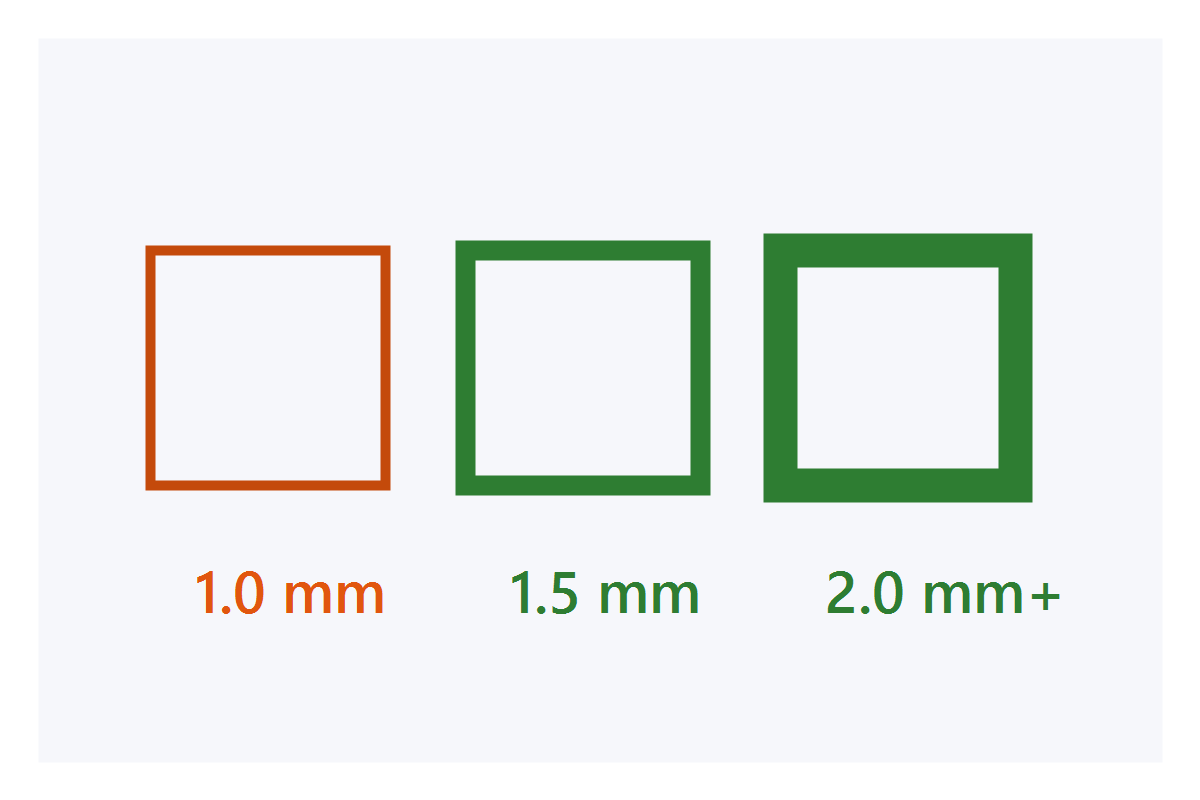
L’épaisseur de paroi est déterminante pour la résistance structurelle de la pièce.
📏 Épaisseur minimale : 1,0 mm
Pour les pièces décoratives. Permet au moins 2 périmètres complets avec une buse de 0,4 mm.
🔧 Épaisseur recommandée : 1,5 mm
Pour les pièces fonctionnelles. Offre une résistance mécanique adaptée à la plupart des applications.
💪 Épaisseur renforcée : 2,0 mm et plus
Pour les pièces devant supporter des charges élevées ou des chocs mécaniques.
La règle des 45 degrés
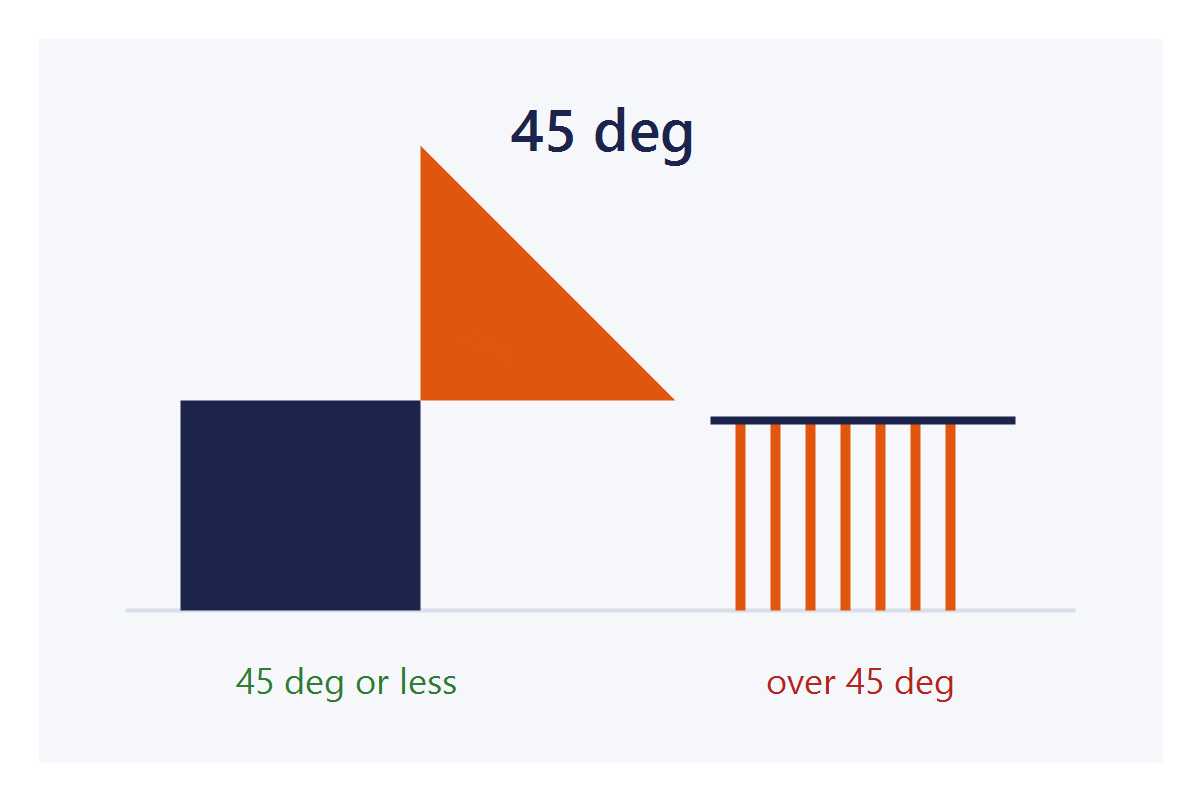
Elle indique quand une forme peut être imprimée sans support supplémentaire.
🎛️ Simulateur d’angles de porte-à-faux
✅ Aucun support nécessaire
Cet angle peut être imprimé sans structures de support supplémentaires.
Orientation de la pièce
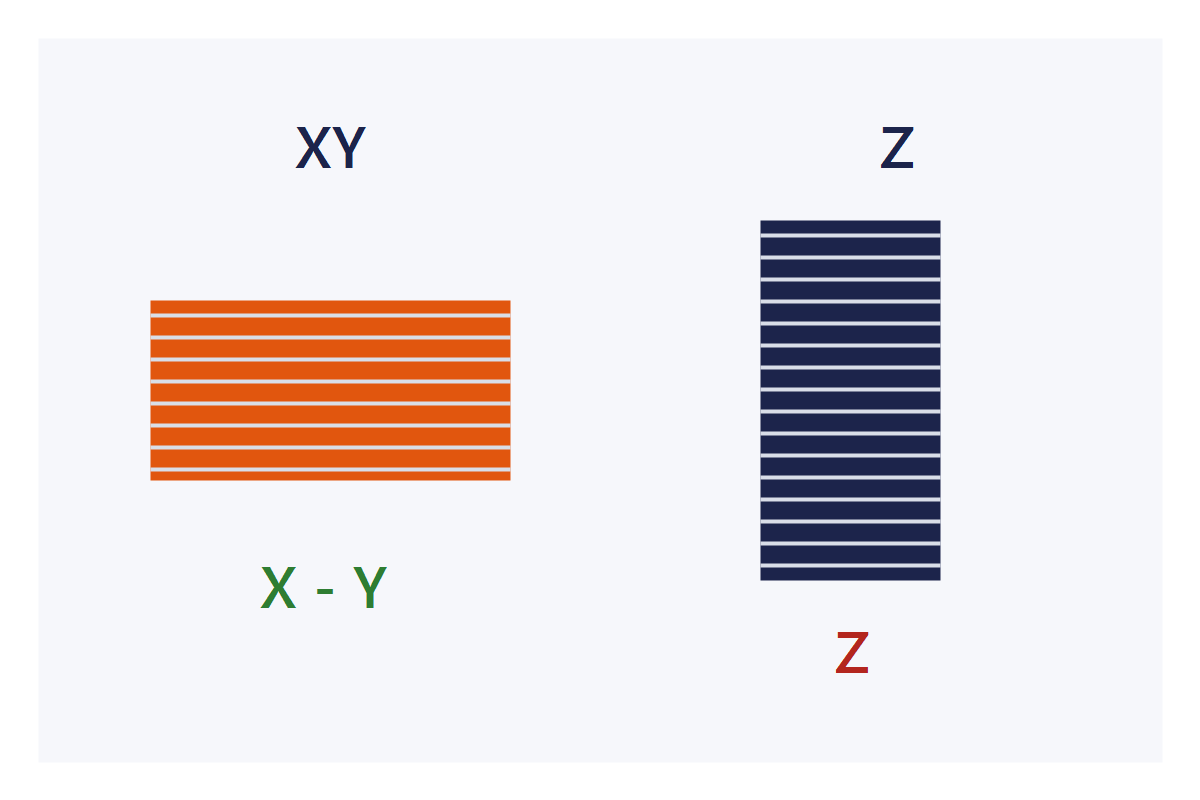
L’orientation influe sur la résistance mécanique, l’état de surface et le besoin de supports.
⚠️ Attention
Les pièces sont jusqu’à 50 % plus faibles dans la direction Z (perpendiculaire aux couches). Orientez les zones critiques dans le plan XY.
Module 3 : éléments critiques de conception
Perçages et tolérances
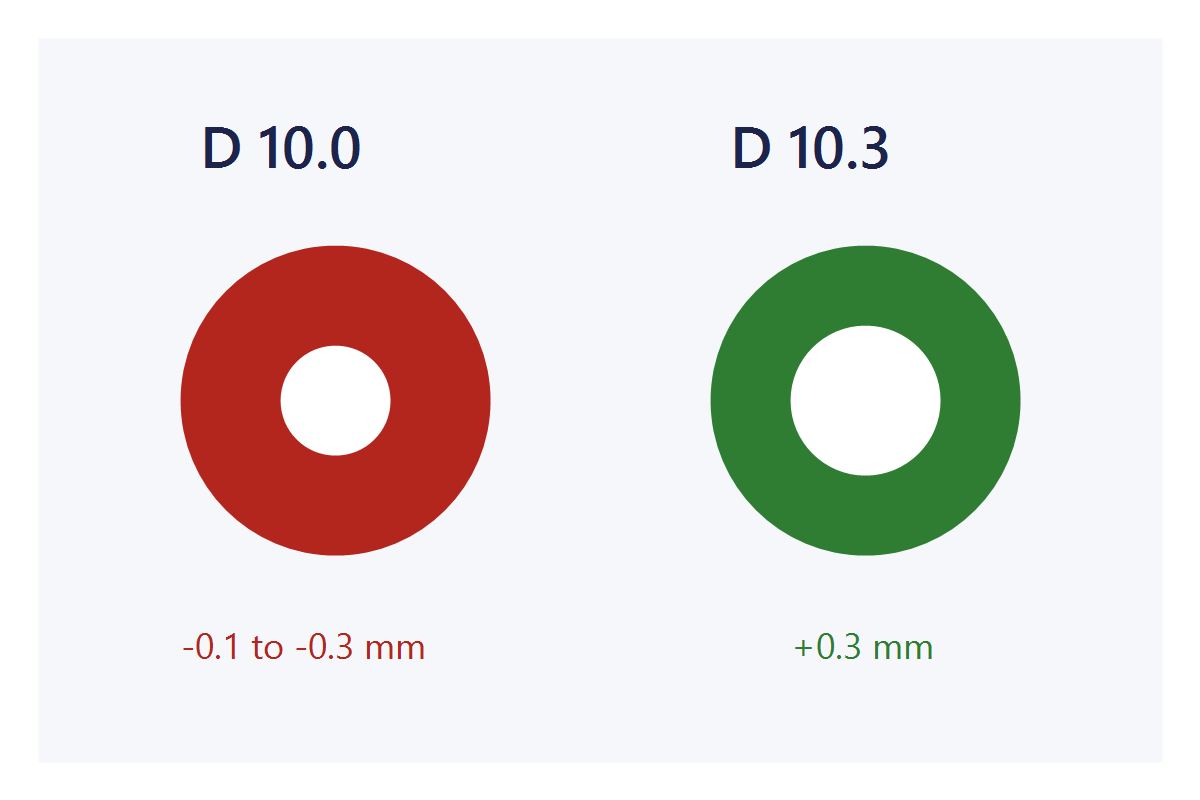
Les perçages posent des difficultés particulières selon leur orientation.
🔴 Perçages verticaux
Problème : Diamètre inférieur à celui conçu (−0,1 à −0,3 mm)
Solution : Prévoir une surcote ou percer après impression
🟡 Perçages horizontaux
Problème : Forme ovalisée par effet d’escalier
Solution : Utiliser une forme en goutte pour les grands perçages
📐 Tolérances typiques
FDM standard : ±0,2 mm à ±0,5 mm
FDM haute précision : ±0,1 mm à ±0,2 mm
Capacités de pontage
🌉 Ponts courts (5–15 mm)
Ils peuvent être imprimés sans support avec des réglages de vitesse et de refroidissement optimisés.
🌉 Ponts longs (plus de 15 mm)
Ils exigent des supports ou une reconception pour éviter l’affaissement et un mauvais état de surface.
🔧 Optimisation
Réduire la vitesse d’impression et augmenter le refroidissement pour améliorer la qualité des ponts.
🚫 À éviter
Les filetages internes inférieurs à M6 demandent généralement un post-traitement. Envisagez des inserts filetés pour les applications critiques.
Module 4 : détails et états de surface
Texte et gravures
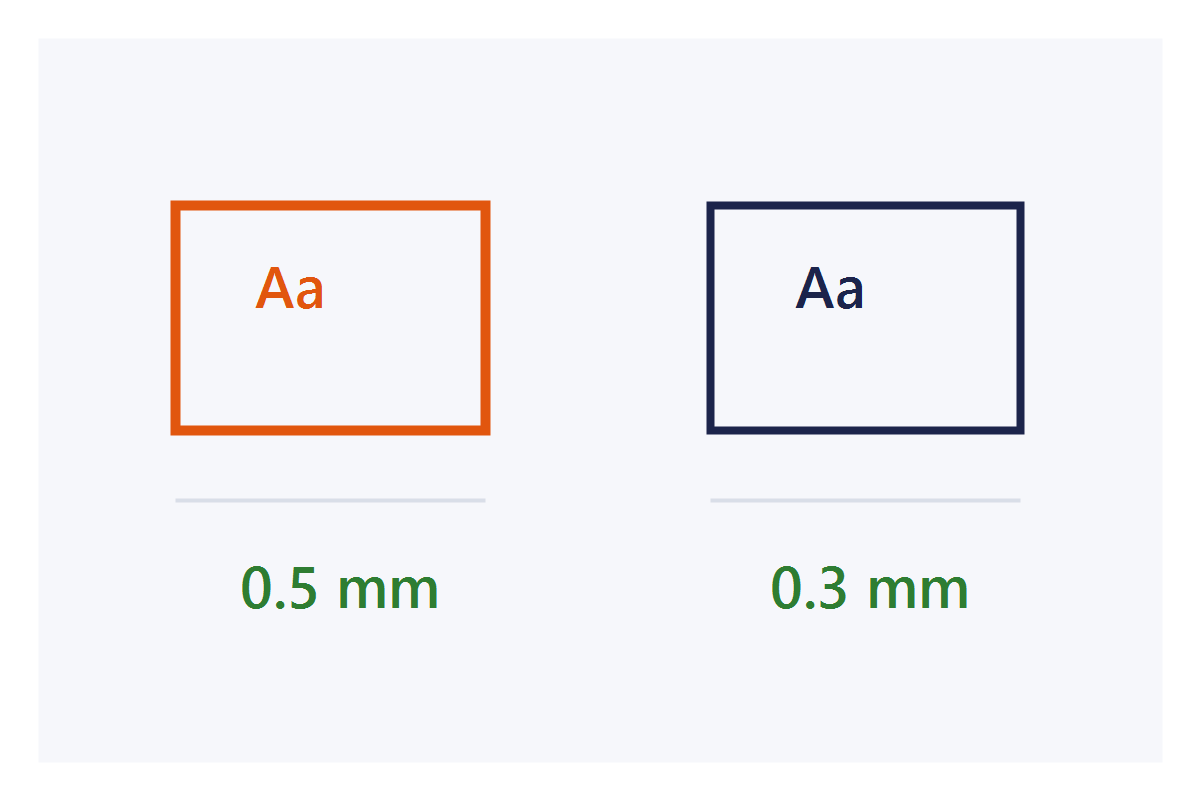
Le texte demande des dimensions minimales pour rester lisible et durable.
📝 Texte en relief
Hauteur minimale : 0.5mm
Largeur minimale : 2.5mm
Avantage : Plus résistant et plus facile à nettoyer
🔤 Texte gravé
Profondeur minimale : 0.3mm
Largeur minimale : 1.0mm
Attention : Peut se remplir de matériau de support
🎨 Choix de la police
Recommandé : Sans empattement, avec une épaisseur de trait uniforme
À éviter : Polices à empattements ou à détails fins
Qualité de surface
🟢 Surfaces horizontales
Qualité : Excellente
Texture : Lisse, déterminée par la largeur de ligne
Usage : Zones exigeant une belle finition
🟡 Surfaces verticales
Qualité : Bonne, avec des lignes de couche visibles
Texture : Striée, caractéristique du procédé
Amélioration : Réduire la hauteur de couche
🟠 Surfaces inclinées
Qualité : Variable selon l’angle
Effet : Effet d’escalier plus marqué aux angles faibles
Optimisation : Orientation soignée
✨ Bonnes pratiques
Utilisez des congés d’au moins 0,5 mm dans les angles internes pour réduire les concentrations de contraintes et améliorer la qualité d’impression.
Module 5 : cas pratiques et optimisation avancée
Conception d’assemblages
🔗 Liaisons mobiles
Jeu minimal : 0,3 mm pour les pièces coulissantes
Jeu recommandé : 0,5 mm pour un assemblage facile
À considérer : Prévoir des chanfreins pour faciliter l’insertion
🔒 Liaisons fixes
Serrage : 0,1 à 0,2 mm pour un ajustement à la presse
Alternative : Utiliser des adhésifs ou des éléments de fixation
Avantage : Meilleure fiabilité dans les applications critiques
🧩 Charnières intégrées
Épaisseur minimale : 0,6 mm pour la souplesse
Rayon de courbure : 2 mm minimum
Matériau : PETG ou TPU pour une meilleure durabilité
Optimisation par matériau
🌱 PLA — détails fins
Avantage : Excellent pour les petits détails
Limite : Éviter les applications exposées à la chaleur
Optimisation : Vitesses élevées, refroidissement maximal
🔥 ABS — résistance
Avantage : Résistant aux chocs et à la température
Limite : Sujet au warping
Optimisation : Plateau chauffant, caisson fermé
🔧 PETG — polyvalence
Avantage : Allie facilité et résistance
Limite : Peut être collant
Optimisation : Vitesses modérées, rétraction ajustée
Stratégies de post-traitement
🪚 Usinage
Application : Perçages précis, filetages
À considérer : Prévoir de la matière en excès pour l’usinage
Avantage : Tolérances très serrées
🧽 Ponçage et polissage
Application : Amélioration de l’état de surface
Technique : Progression graduelle des grains
Résultat : Surface lisse et professionnelle
🎨 Traitements chimiques
ABS: Vapeur d’acétone pour le lissage
PLA: Ponçage humide et peinture
Sécurité : Toujours une ventilation adaptée
🎯 Récapitulatif des bonnes pratiques
1. Concevez en pensant à l’orientation d’impression
2. Respectez les épaisseurs de paroi minimales
3. Limitez le besoin de supports
4. Prévoyez des tolérances adaptées
5. Tenez compte du post-traitement dès la conception